Laserhitsausrobottien valinta
Mikä on robottilaserhitsaus ja sen toimintaperiaate?
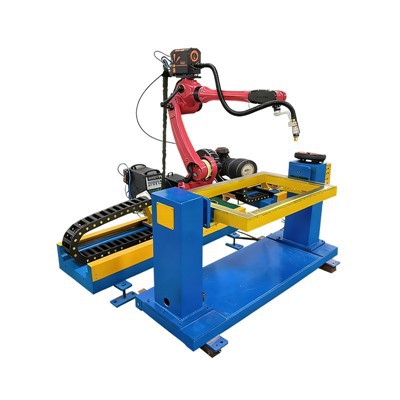
Robotti laserhitsausyhdistää fokusoidun laservalonlähteen ohjelmoitaviin teollisuusroboteihin tai yhteistyöroboteihin. Se korvaa manuaaliset kädessä pidettävät toiminnot vakailla ja ohjattavilla mekaanisilla liikkeillä saavuttaakseen korkean toistettavuuden hitsausprosesseissa.

Suuri-energiatiheys-lasersäde kohdistetaan tarkasti työkappaleiden liitokseen sulattaen metallin välittömästi paikallisesti muodostaen pienen sulan altaan. Robotin ohjaama laserpää liikkuu tasaisella nopeudella. Sula metalli leviää jatkuvasti ja jäähtyy sitten nopeasti ja jähmettyy muodostaen hitsin, jossa on tiheä metallurginen sidos.
Ydinominaisuudet: Laser tuottaa erittäin keskittynyttä energiaa erittäin alhaisella lämmöntuonnilla ja kapealla lämpö{0}}vaikutusvyöhykkeellä (HAZ), mikä johtaa työkappaleiden minimaaliseen hitsausmuodonmuutokseen. Se soveltuu ohuiden levyjen, tarkkuusosien ja erilaisten metallien hitsaukseen.
Ammatillisten termien sanasto
| Ammattitermi | Määritelmä |
|---|---|
| Lämpö{0}}vaikutusalue (HAZ) | Hitsaussauman vieressä oleva alue, joka on lämmitetty mutta ei sulanut. Pienempi lämmön-vaikutusalue vähentää työkappaleen hitsausmuodonmuutoksia. |
| Sula allas | Paikallinen nestemäinen metallialue, joka muodostuu sen jälkeen, kun laser sulattaa hitsausliitoksen. |
| Lämmön syöttö | Hitsisauman pituusyksikköä kohti absorboitunut energia. Laserhitsauksen ydinetu on keskittynyt energia ja alhainen kokonaislämmönkulutus. |
Robottilaserhitsauksen tärkeimmät edut
Erittäin-korkea toistuva paikannustarkkuus
6-akselisen teollisuusrobotin toistuva paikannustarkkuus on 0,02-0,05 mm. Tuhansien työkappaleiden massatuotannossa hitsin paikka, tunkeutumissyvyys ja hitsin muodostuminen pysyvät täysin yhdenmukaisina, mikä eliminoi manuaaliset virheet ja vähentää huomattavasti uudelleentyöstönopeutta.
Alhainen muodonmuutos ja erinomainen pinnanlaatu
Pienellä lämmöntuonnilla ohuissa levyissä ei ole ilmeistä vääntymistä hitsauksen jälkeen. Hitsaukset ovat kapeita ja sileitä, mikä mahdollistaa hiontaprosessin jättämisen pois tai yksinkertaistamisen huomattavasti, mikä vähentää merkittävästi korjausnopeutta.
Huomattavasti parantunut käsittelyteho
Samanpituisilla hitsauksilla laserrobottihitsausjärjestelmän hitsausnopeus on 3–8 kertaa TIG-hitsauksen ja 2–5 kertaa MIG-hitsauksen hitsausnopeus. Tehokkuusparannus on merkittävin pitkillä suorilla hitsauksilla ja massatuotetuissa{5}}vakioosissa. Parannus on rajallinen lyhyille, monimutkaisille ja erikoismuotoisille-hitsauksille, joten tehokkuuden kymmenkertaista kasvua ei pidä sokeasti odottaa.
Työvoimaa-säästävä automatisoitu tuotanto
Valvomaton yövuoro-on käytettävissä, kun käyttöönotto on valmis. Henkilöresursseja siirretään manuaalisesta hitsauksesta ohjelmointiin, työkalujen käyttöönottoon ja laitetarkastukseen, mikä helpottaa ammattihitsaajien rekrytointia.
Parannettu käyttöturvallisuus
Käyttäjät sijoitetaan lasersuojakotelon ulkopuolelle, jotta vältetään voimakkaiden kevyiden palovammojen, korkean-lämpötilojen, hitsaushuurujen ja sinkkihöyryn altistumisen aiheuttamat suorat vammat.
Yhteensopiva erikoismateriaalien hitsauksen kanssa
Se tukee hiiliteräksen, ruostumattoman teräksen, galvanoidun levyn, alumiiniseoksen, kuparin, titaaniseoksen ja erilaisten metallien hitsausta. Vakaa hitsin muodostus voidaan saavuttaa erittäin heijastaville materiaaleille, kun ne yhdistetään suuritehoisten-lasergeneraattoreiden kanssa.
Kuinka valita laserhitsausrobotti
Peräkkäiset rajoitukset laitteiden valinnassa: Laserteho → Robotin runkotyyppi → Aputarvikkeet. Seuraavan kohteen valinta-aluetta kavennetaan vasta, kun edellinen parametri on vahvistettu.
Vaihe 1: Määritä laserteho työkappaleen materiaalin ja levyn paksuuden perusteella
Saatavilla on kahden tyyppisiä kuitulasereita: jatkuva{0}}aaltokuitulaserit (ihanteellinen syväläpihitsaukseen ja paksuihin levyihin) ja pulssikuitulaserit (ultra-ohuille tarkkuuskomponenteille). Alla oleva taulukko toimii viitteenä jatkuvan-aaltokuitulaserin valinnassa. Varsinaiseen hitsauksen tunkeutumiseen vaikuttavat defocus määrä, hitsausnopeus, langansyöttötila, suojakaasutyyppi ja kokoonpanoväli. Prosessin koetarkastus on pakollinen ennen virallista massatuotantoa.
Jatkuvien{0}}aaltokuitulaserien valintaviitetaulukko
| Materiaali | 1–1,5 kW jatkuva-aaltokuitulaser | 2–3 kW:n jatkuva-aaltokuitulaser | Vähintään 6 kW:n jatkuva{1}}aaltokuitulaser | Erityishuomioita |
|---|---|---|---|---|
| Hiiliteräs | Autogeeninen hitsaus ohuille levyille Enintään 2 mm | Täytelankahitsaus levyille 2–5 mm | Moni-läpivientihitsaus 5–10 mm levyille | 2 kW:n ja 3 kW:n mallit ovat yleisiä vaihtoehtoja yleisille rakenneosille |
| Ruostumaton teräs | Tarkkuustiivistyskomponentit Enintään 2 mm | Peltikaapit, paksuus 2-4 mm | Paksut rakenneosat 4–8 mm | Argonsuojaus on edullinen hapettumisen ja keltaisen värjäytymisen välttämiseksi |
| Galvanoitu teräs | Ohuet levyt Enintään 1,2 mm; sinkkikerros on poistettava etukäteen | Kaapit 2–4 mm; värähtelevä hitsaus on pakollinen | Paksut galvanoidut rakenneosat | Sinkin höyrystyminen aiheuttaa helposti tiheää huokoisuutta; suora autogeeninen hitsaus on kielletty |
| Alumiiniseos | Koskee vain erittäin{0}}ohuita työkappaleita, joiden paksuus on enintään 0,8 mm | Täytelankahitsaus ohuille 1-3 mm levyille | Keskipaksuiset-alumiinilevyt, 3–6 mm | Korkea laserheijastavuus; ota käyttöön negatiivinen defocus-prosessi ja lisää suojakaasun virtausnopeutta |
| Kupari/messinki ja muut voimakkaasti heijastavat materiaalit | Vaikea muodostaa tehokkaita hitsejä; ei suositella | Ohutlevyhitsaus tiukalla prosessinvalvonnalla ja täytelangalla | Tehollinen{0}}yli 6 kW laser plus pulssiaaltomuoto vaaditaan | Pintojen esikäsittely ja puhdas argonsuojaus ovat välttämättömiä |
Kaksi yleistä väärinkäsitystä lasertehon valinnassa
Ultra{0}}suuritehoisten-mallien sokkohankinta: Se johtaa korkeampiin kustannuksiin laitteiden hankinnassa, vesijäähdytyksessä ja turvallisuussuojauksessa. Ohuet levyt ovat erittäin alttiita palamaan-läpi. Vain 10–20 % tehomarginaali on varattava; huipputehokkaat-tehokkaat{8}}mallit ovat tarpeettomia.
Erittäin heijastavien materiaalien tehovaatimusten huomiotta jättäminen: Alumiini ja kupari heijastavat suurimman osan laserenergiasta. Samalla levypaksuudella tarvittava laserteho on yli kaksinkertainen hiiliteräkseen verrattuna. Hiiliteräkseen perustuvien tehoparametrien valinta johtaa epätäydellisiin sulamis- ja kylmähitsauksiin.
Vaihe 2: Robotin rungon valinta (kahden tyyppisen robotin vertailu, käsikäyttöinen laserhitsaus poissuljettu)
Tämä valinta koskee vain automatisoitujen työasemien 6-akselisia laitteita, jotka määräytyvät tuotantotehon, tuotteen vaihtotaajuuden, tehdastilan ja budjetin perusteella:
1. Kiinteä 6-akselinen teollisuusrobottivarsiSovellusskenaariot: Yhden tuotteen massatuotanto, nopeat{0}}tuotantolinjat ja raskaat paksut-levytyökappaleet. Edut: Suuri hyötykuorma, laaja valinnainen ulottuvuus, nopea liikkumisnopeus ja erinomainen vakaus pitkäaikaiseen jatkuvaan{3}}käyttöön. Haitat: Suuri lattiapinta-alan käyttö, suuremmat investoinnit yhteensopivaan suljettuun laserturvakaappiin ja pidempi käyttöönottoaika tuotteen vaihdoille.
2. Yhteistyörobotti (Cobot)Sovellusskenaariot: Keskikokoinen ja pieni{0}}erätuotanto, useiden tuotetyyppien usein vaihdettavat tuotteet, rajoitettu tehdastila ja rajoitetut budjetit. Edut: Ei vaadi raskaita-turvaohjaamoa, suuri joustavuus, nopea uudelleenasemointi ja työkalujen vaihto sekä yksinkertainen käyttö ja käyttöönotto. Haitat: Suhteellisen pieni hyötykuorma, pienempi liikenopeus kuin teollisuusrobottivarret ja rajoitettu tuotantokapasiteetti työolosuhteissa, jotka vaativat paksujen levyjen syvää tunkeumahitsausta.
Valinnan yhteenveto
Valitse 6-akselinen teollisuusrobotti, jos tarvitaan suurta tuotantokapasiteettia ja yhden-lajikkeen massatuotantoa. Valitse yhteistyörobotti useiden-lajikkeiden tuotantoon, rajoitettuun työpajatilaan ja edulliseen-aloitustason automatisoinnin käyttöön.
Vaihe 3: Valinnan tarkistuslista ydinapukomponenteille
Laserhitsauspää
Suosittelemme värähtelevällä hitsaustoiminnolla varustetut hitsauspäät, jotka voivat kompensoida 0,2–0,8 mm:n asennusrakoja ja laajentaa hitsisaumoja. Polttovälin tulee vastata työkappaleiden toimintatilaa. Värähtelevät hitsauspäät ovat pakollisia galvanoiduille teräslevyille ja alumiinityökappaleille.
Lasergeneraattori
Tehon tulee olla laitteen valinnan ensimmäisessä vaiheessa määritettyjen parametrien mukainen. Suosittelemme brändejä, joissa on paikallista-huoltopalvelua ja alhainen epäonnistumisaste. Jatkuvaa-aaltokuitulasereita käytetään jatkuvaan syväläpihitsaukseen, kun taas pulssilasereita käytetään erittäin-ohuissa tarkkuusosissa.
Servo-langansyöttölaite
Servo--langansyöttölaite tarvitaan vakaan langansyötön varmistamiseksi ilman tukoksia. Se tukee yleisiä lankahalkaisijat 0,8 mm, 1,0 mm ja 1,2 mm. Langansyöttö voidaan jättää pois autogeenista hitsausta varten vain ohuissa-levyissä, joiden kokoonpanoraot ovat alle 0,1 mm. Täytelangan hitsaus on pakollista paksuille levyille, suurille rakoille ja suurille{9}}jännitteille liitoksille.
Hitsaussauman vision seurantajärjestelmä
2D Vision: Edullinen, sopii yksinkertaisiin suoriin hitseihin.
3D Laser Vision: Pystyy havaitsemaan aukkoja, mittaamaan korkeuseroja ja korjaamaan automaattisesti poikkeaman, mikä on välttämätöntä useille-erilaisille ja erittäin{2}}tarkkaille työkappaleille. Näköjärjestelmä voidaan poistaa massatuotannon-yksittäisen-tyyppisten yksinkertaisten työkappaleiden kustannusten alentamiseksi.
Teollinen jäähdytin
Jäähdytin on sovitettava laserin nimellistehoon. Suuritehoisissa malleissa tarvitaan kaksi-lämpötilan kaksois-säätöjäähdyttimiä lasergeneraattorin ja hitsauspään jäähdyttämiseksi erikseen. Alikokoiset jäähdyttimet laukaisevat laitteiden tehon alenemisen ja vähentävät suoraan tuotantolinjan syklin tehokkuutta. Ylimääräinen jäähdytyskapasiteettimarginaali jäähdyttimille tulee varata korjaamoille, joissa ympäristön lämpötila on korkea.
Tärkeimmät prosessipisteet robottilaserhitsauksessa
Kaaren alun / kaaren päätteen ohjaus
Lisää robottiohjelmaan asteittainen tehon-nousu- ja-alennustoimintoja välttääksesi huokoisuuden kaaren alkaessa ja kraatterin halkeamia kaaren päättyessä. Pidennä jälki-virtauksen suojakaasun kestoa ohuille levyille estääksesi hitsin hapettumisen.
Oscillation Hitsausparametrit
Vakiovärähtelyleveys vaihtelee välillä 0,6–1,5 mm värähtelytaajuudella 10–30 Hz. Suurempi värähtelyamplitudi on otettava käyttöön leveämmille kokoonpanorakoille.
Viiteajonopeus roboteille (jatkuva{0}}aaltokuitulaser)
Ohuet-levyjen autogeeniset tiivistyssaumat: 800–2000 mm/min
Keskikokoiset ja paksut levytäytelangan rakennehitsaukset: 300–800 mm/min
Erittäin heijastavat alumiiniseostyökappaleet: 200–500 mm/min
Monikerros- ja monikerroshitsaus-
Yli 6 mm paksuille levyille vaaditaan kerroshitsaus. Käytä suurta tehoa juurikierrossa hitsauksen tunkeutumisen takaamiseksi ja vähennä sulkupolun tehoa optimoidaksesi hitsin ulkonäön. Pintaoksidikerros on puhdistettava jokaisen hitsauskerroksen jälkeen.
Asettamalla insinöörille todellinen vaatimus nähdäksesi sopimmeko. Lähetä osapiirustus, sykliaika ja solurajoitukset, niin palaamme kokoonpanon ja toimitusajan kanssa.