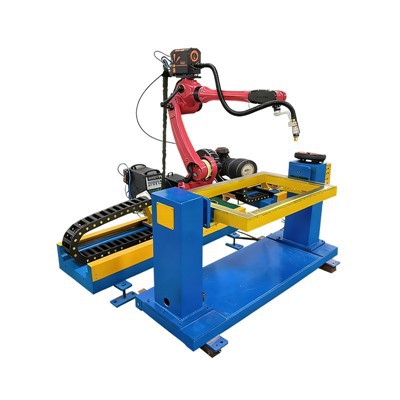
Kuinka valita CO₂-hitsausrobotti
Esipuhe
100 % puhdasta CO₂-kaasua sisältävä metallikaarihitsaus on kustannustehokkain hiiliteräksen hitsausprosessi-. Se on laajalti käytössä teräsrakenteiden valmistuksessa, rakennuskoneiden valmistuksessa, perävaunun rungon tuotannossa, maatalouskoneiden kunnossapidossa ja automatisoiduissa tuotantolinjoissa, jotka on varustettu hitsausrobotilla.
Aktiivisena suojakaasuna hiilidioksidi käy läpi metallurgisia reaktioita korkean-lämpötilojen sähkökaarien alla, mikä erottaa sen puhtaita inerttejä kaasuja ja argon{1}}pohjaista MAG-sekoituskaasuhitsausta käyttävästä MIG-hitsauksesta. Sovittamalla perusmetallin paksuus, hitsauslaitteet ja suojakaasut oikein voidaan saavuttaa sekä korkea hitsaustehokkuus että alhaiset tuotantokustannukset. Tämän hitsausprosessin virheellinen soveltaminen johtaa hitsausvirheisiin, kuten roiskeisiin, huokoisuuteen, läpipalamiseen ja hitsausliitosten mekaanisten ominaisuuksien heikkenemiseen.
Puhtaan CO₂-hitsausrobotin perusperiaatteet
Hiilidioksidilla on vakaat kemialliset ominaisuudet normaalilämpötilassa ja ilmanpaineessa. Kuitenkin automaattisessa hitsausprosessissaCO₂ Hitsausrobotti, se käy läpi hajoamisreaktioita sähkökaaren korkeassa lämpötilassa (yli 2000 astetta), jolla on voimakasta kemiallista aktiivisuutta ja se laukaisee metallurgisia reaktioita, mukaan lukien hapettumisen ja hiiltymisen sulan allasmetallin kanssa, sen sijaan, että se vain eristäisi ympäröivää ilmaa. HitsausprosessiCO₂ Hitsausrobottiperustuu aktiiviseen sähkökaareen sulattaakseen perusmetallin ja hitsauslangan muodostaen hitsiliitoksen, kun taas suojakaasu estää hapen ja typen ilmassa huokoisuusvirheiden välttämiseksi.

Puhtaan CO₂-hitsauksen tärkeimmät edut
Suuri tunkeutumissyvyys: Samoilla hitsausvirta- ja jänniteparametreilla fuusioalue on syvempi ja leveämpi. Paksujen levyjen täysi tunkeutuminen voidaan saavuttaa pienikokoisilla-hitsauskoneilla lisäämättä merkittävästi lämmöntuottoa.
Nopea hitsausnopeus: Se tarjoaa korkean pinnoitustehokkuuden. Jatkuva robottihitsaus voi lisätä merkittävästi massatuotantokapasiteettia.
Hyvä sietokyky likaisille perusmetalleille: Korkean lämpötilan -sähkökaari voi polttaa ruostetta ja oksidihilsettä, mikä vähentää ruosteisten teräsrakenteiden ja vanhentuneiden ulkotyökappaleiden-esihiontatyökuormaa, mikä tekee siitä poikkeuksellisen edullisen huolto- ja korjaussovelluksissa.
Puhtaan CO₂-hitsauksen luontaiset haitat
1. Sähkökaaren vakaus on huono, ja siihen liittyy kova rätisevä hitsausääni. Säädettävä prosessiparametriikkuna on kapea, ja pieni parametrien poikkeama johtaa liialliseen roiskeeseen.
2. Suuri roiskemäärä johtaa raskaisiin työkuormiin-hitsauksen jälkeiseen hiontaan ja kuonanpuhdistukseen, mikä nostaa ulkonäkö{2}}työkappaleiden kokonaiskustannuksia.
3. Vain oikosulku-siirto ja pallomainen siirto voidaan saavuttaa, kun taas suihkesiirto ei ole mahdollista. Ohuet levyt ovat erittäin herkkiä palamaan läpi-hitsauksen aikana, joten tätä prosessia ei voida soveltaa työkappaleisiin, joilla on tiukat ulkonäkövaatimukset.
4. Hiiletys tapahtuu hitsisaumoissa; siksi puhdasta CO₂-suojausta ei saa koskaan käyttää ruostumattoman teräksen ja alumiiniseosten hitsauksessa.
Suorituskyvyn ja työolojen vertailutaulukko 100 % CO₂:n ja erilaisten argon{1}}pohjaisten suojakaasujen välillä
| Suojakaasu | Tunkeutumissyvyys | Roiskeen taso | Kaaren vakaus | Hitsaushelmen ulkonäkö | Sovellettava levyn paksuus | Metallin siirtotila | Suhteellinen hinta | Tyypilliset sovellusskenaariot |
|---|---|---|---|---|---|---|---|---|
| 100 % CO₂ | Maksimi | Korkea | Huono | Karkea korkealla vahvistuksella | Keskipaksu hiiliteräs | Oikosulku-siirto, pallomainen siirto | Alin | Teräsrakenteet, rakennuskoneet, automaattinen robottihitsaus paksuille levyille, kenttähuolto |
| C25 (75 %Ar + 25 %CO₂) | Syvä | Keskikokoinen | Hyvä | Sileä | Ohut tai keskipaksu{0}}hiiliteräs | Oikosulku-siirto, pallomainen siirto | Keskikokoinen | Yleinen pelti, kokoonpanolinjan robottihitsaus |
| 90 %Ar + 10%CO₂ | Kohtalainen | Matala | Erinomainen | Sileä ja esteettinen | Ohuet hiiliteräslevyt | Oikosulku-siirto, suihkun siirto (suuri virta) | Suhteellisen korkea | Autojen korin ohuet levyt, robottihitsaus{0}}kriittisten osien näyttämiseen |
| 85 %Ar + 15%CO₂ | Kohtalainen | Matala | Erinomainen | Sileä | Yleiset peltikomponentit | Oikosulku-siirto, suihkun siirto (suuri virta) | Suhteellisen korkea | Kaappien ja laitekoteloiden automaattinen hitsaus |
| Argon-helium-CO₂ Kolmiosainen sekakaasu | Kohtalainen | Matala | Poikkeuksellinen | Kirkas ja sileä | Luja{0}}paksu teräs | Oikosulku-siirto, suihkesiirto, pulssisiirto | Korkein | Luja{0}}paksu teräs; käytetään harvoin ruostumattomaan teräkseen |
| 98 %Ar + 2%O₂ (ruostumattoman teräksen erikois) | Kohtalainen | Erittäin matala | Vakaa | Kiiltävä | Ruostumaton teräs | Oikosulku-siirto, suihkesiirto | Korkea | Ruostumattomasta teräksestä valmistetut tuotteet, ruostumattoman teräksen robottihitsauslinjat |
| 100 % puhdasta argonia | Matala | Erittäin matala | Poikkeuksellinen | Kirkas ja sileä | Kaikenpaksuiset ei--rautametallit | Suihkeen siirto | Korkea | Hitsaus alumiiniseos, kupari, titaaniseos; ehdottomasti kielletty hiiliteräksen CO₂-hitsauksessa |
1. Ohuet levyt ja työkappaleet, joilla on tiukat ulkonäkövaatimukset: Priorisoi 90 %Ar/10 %CO₂ tai 85 %Ar/15 %CO₂-seoskaasut; C25 voidaan valita kustannus-tasapainotettuihin yleisiin sovelluksiin; 100 % puhdasta CO₂:ta ei suositella.
2. Paksut-teräslevyrakenteet, raskas-huolto, kenttätyöt, kustannus-herkät projektit ja piilohitsaukset robottihitsauksessa: Käytä 100 % CO₂:ta, jolla on riittävä tunkeutuminen, erinomainen ruosteisten perusmetallien sieto ja alhaisin kaasun yksikköhinta.
3. Ruostumattomasta teräksestä valmistetut työkappaleet: Käytä vain argon-happisekoitettua kaasua. Älä koskaan käytä puhdasta CO₂:ta estääksesi hitsin hiiltymisen, rakeiden välisen korroosion ja halkeilun.
4. Alumiiniseos, kupari ja titaaniseos: Vain puhdas argon on sallittu; kaikki CO₂--pitoiset suojakaasut ovat ehdottomasti kiellettyjä.
5. Automatisoidut robottituotantolinjat: Käytä näkyville hitsauksille sekoitettua suojakaasua ja käytä 100 % puhdasta CO₂:ta piilohitsauksille, kuten alustalle ja sisäisille jäykisteille.
Yleiset parametrien asetusvaatimukset puhtaille CO₂-hitsauskoneille
1. Samalla langansyöttönopeudella puhtaan CO₂-hitsauksen hitsausjännitettä on nostettava 1–3 V verrattuna C25-sekakaasuhitsaukseen. Koska parametrien säätöikkuna on kapea, hienosäätö on suoritettava pienin 0,5 V:n välein joka kerta.
2. Lyhytkaarihitsausta on käytettävä koko prosessin ajan, mikä on keskeinen menetelmä roiskeiden vähentämiseksi.
3. Vakiojännite-invertterihitsauskoneissa jännitteen ja langansyöttönopeuden yhteensopivuus määrittää kaaren pituuden. Epänormaalia kaaritilannetta ei voida ratkaista säätämällä vain yhtä parametria.
4. Induktanssin säätö: aseta matala induktanssi ohuille levyille ja korkea induktanssi paksuille levyille roiskeiden estämiseksi ja sähkökaaren vakauttamiseksi.
5. Vakiolangan -ulospituus vaihtelee 10 mm:stä 15 mm:iin. Liian pitkä puikko{5}}pahentaa roiskeita ja huokoisuusvirheitä.
Normaali kaari: Jatkuva ja tasainen sihisevä ääni, joka muistuttaa pekonin paistamisen ääntä. Viallinen kaari: Ajoittainen ja voimakas rätisevä tai poksahtava ääni, joka johtuu enimmäkseen alhaisesta jännitteestä, liiallisesta kaaren pituudesta tai liian pitkästä johdin-ulosta.
Puhtaan CO₂-hitsaukseen soveltuvien hitsauskoneiden valintakriteerit
1. Laitteen on tuettava jatkuvasti säädettävää jännitettä ja langansyöttönopeutta laajalla alueella.
2. Varustettu induktanssin/kaaren kaltevuuden säätötoiminnolla, joka on välttämätön puhtaalle CO₂-hitsaukselle.
3. Yhden-nupin synerginen säätö ja pulssitoiminto ovat lisäkonfiguraatioita, jotka tarjoavat huomattavia etuja ohutlevyhitsauksessa.
4. Riittävä käyttöjakso nimellisvirralla, jotta vältetään ylikuumeneminen ja sammuminen jatkuvan pitkän -sauman robottihitsauksen aikana paksuilla levyillä.
5. Yhteensopiva useiden lankojen halkaisijat mukaan lukien 0,8 mm, 1,0 mm ja 1,2 mm.
6. Laitteen virallisten tehdasparametrien on selvästi tuettava 100 % CO₂-suojattua hitsausta; luvaton muutos mitätöi takuun.
1. Tukee digitaalisia viestintäprotokollia, kuten Modbus tai Profinet, jotta se voidaan yhdistää robotin ohjauskaappiin.
2. Yhteensopiva ulkoisten erotettujen langansyöttölaitteiden kanssa vastaamaan pitkän-etäisyyden langansyötön tarpeita robottiulokkeille.
3. Varustettava alkuvirran, kraatterivirran, virran rampin-ylös- ja alaspäin-toiminnoilla, jotka vähentävät huokoisuutta valokaaren alkaessa ja halkeilua kaaren pysäyttämisessä robottihitsauksen aikana.
4. Tukee segmentoituja ohjelmaparametreja, joilla voit vaihtaa automaattisesti monikerros- ja monivaihehitsauksen määrityksiä.
5. Varaa ulkoiset liitännät automaattisille polttimen puhdistusasemille ja -roiskeenestolaitteille.
Valintataulukko 100 % puhdasta CO₂-hitsausta työkappaleille eri teollisuudenaloilla
| Työkappaleen tyyppi | Tyypillinen levyn paksuus | Suositus 100 % CO₂ | Sovelluksen kuvaus |
|---|---|---|---|
| Teräsrakennepaja, siltakomponentit | Suurempi tai yhtä suuri kuin 6 mm | Piilotetut hitsit, jotka vaativat syvän tunkeutumisen; huomattavia kustannusetuja massarobottihitsauksessa | |
| Maatalouskoneiden rungon, paksun kannakkeen huolto | 3-10 mm | Suositeltava | Perusmetallit ovat yleensä ruostuneet; ei tiukkoja pinnan ulkonäkövaatimuksia kentän kunnossapidolle |
| Raskaiden rakennuskoneiden rungot, kaivinkoneiden polttoainesäiliöt | 6-25 mm | Suositeltava | Soveltuu monikerros- ja monikerroshitsaukseen-; valtavirtaratkaisu automatisoituihin robottituotantolinjoihin |
| Perävaunun alusta, rungon jäykisteet | 4,8-10 mm | Suositeltava | Rakenteellinen lujuus on etusijalla; roiskeet voidaan poistaa keskitetyllä jälki{0}}hitsauksella |
| Yleislaitteiden paksujen osien huolto | Yli 5 mm | Suositeltava | Erinomainen yhteensopivuus ulkoympäristössä käytettäville likaisille työkappaleille |
| Autojen ohuet{0}}korin paneelit, ulkokuoren osat | < 1,2 mm | Ei suositella | Suuri palamisriski-hionnan liiallisten työvoimakustannusten vuoksi; sekoitettu suojakaasu otetaan käyttöön robottituotantolinjoilla |
| Ruostumattomasta teräksestä valmistetut kaapit, koristeosat | Kaikki paksuudet | Ankarasti kielletty | Hitsauksen hiiletys heikentää merkittävästi korroosionkestävyyttä ja mekaanisia ominaisuuksia |
| Uudet energian alumiiniseoskotelot, alumiinirungot | Kaikki paksuudet | Ankarasti kielletty | Vain puhdas argon MIG-hitsaus on sallittu |
Asettamalla insinöörille todellinen vaatimus nähdäksesi sopimmeko. Lähetä osapiirustus, sykliaika ja solurajoitukset, niin palaamme kokoonpanon ja toimitusajan kanssa.